
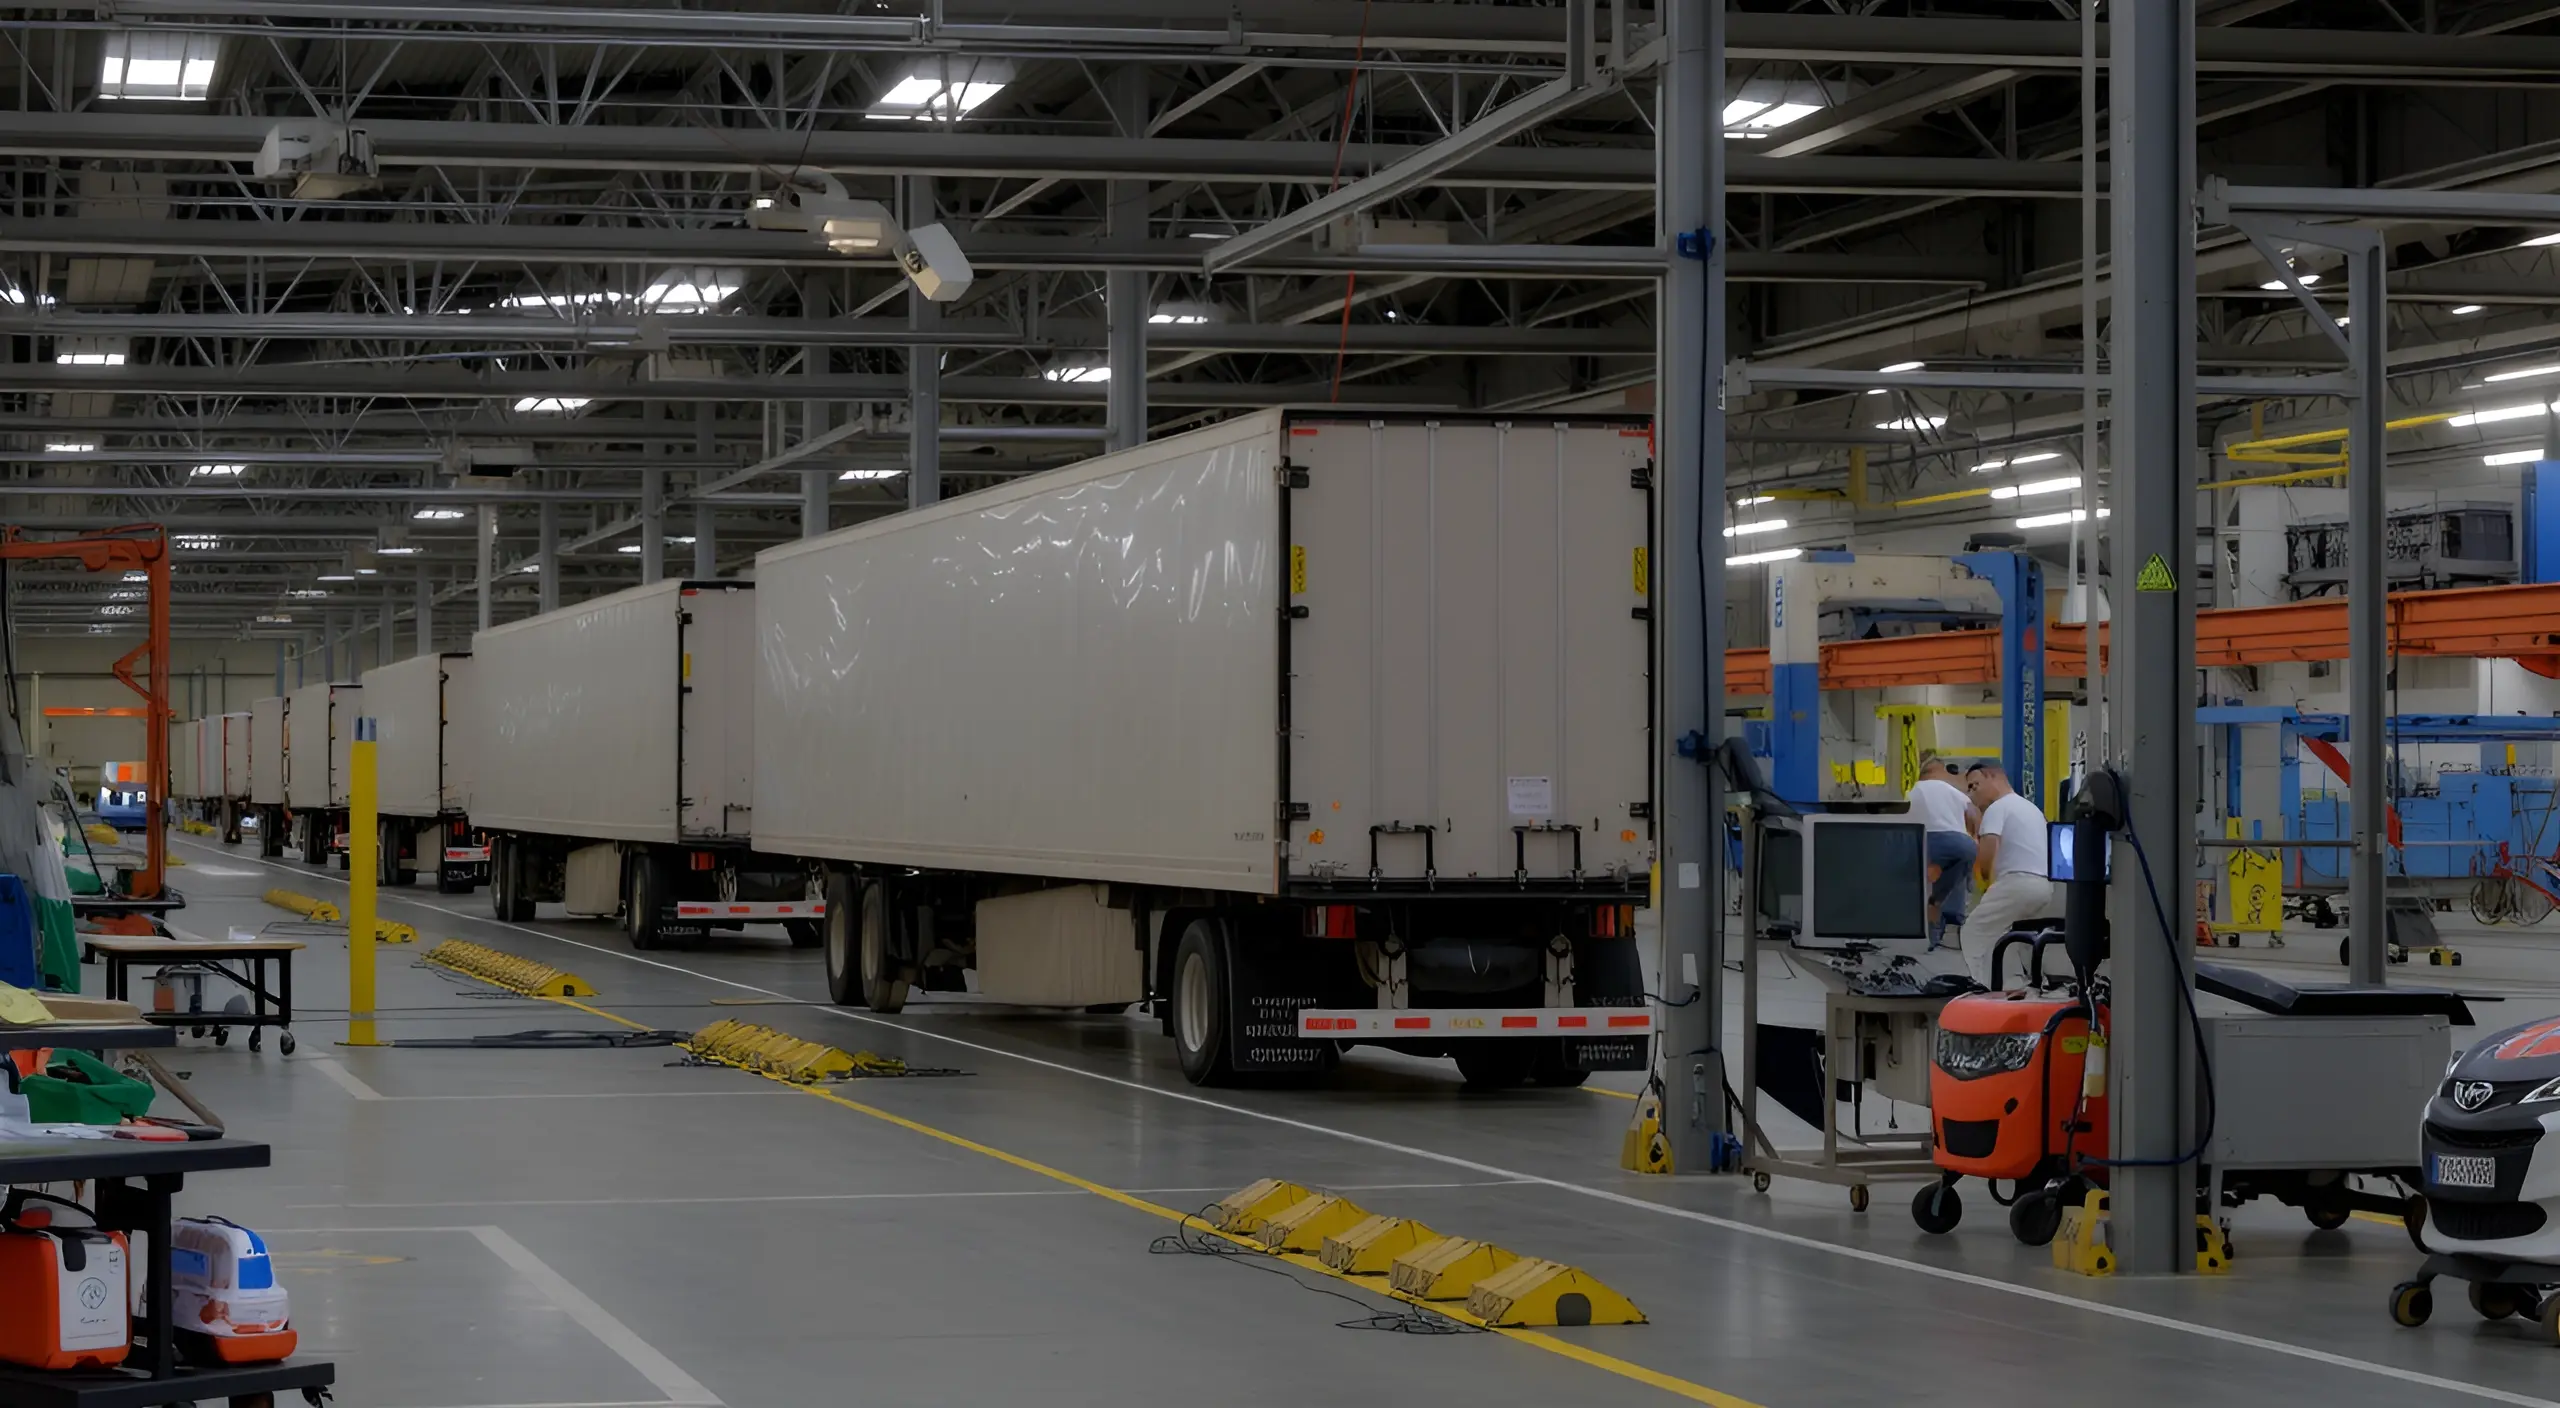
Производство полуприцепов охватывает полный цикл: от проектирования рамы до финальной проверки готового изделия и документирования этапов для сертификации. В структуру производственного процесса входят выбор материалов, формирование рамы, монтаж осей и тормозной системы, установка электрооборудования, а также контроль качества на разных стадиях https://krutoefoto.ru/gruzovoj-polupricep/.
Материалы и конструирование полуприцепов
Рама, оси и подвеска
Полуприцеп состоит из рамы, осей и подвески. Рама образует основу конструкции и передает нагрузки на дорогу, поэтому важна её геометрия и жёсткость. В составе рамы применяются конструкционная сталь или алюминиевые сплавы, что влияет на прочность и массу узла. Рама представляет собой продольные элементы и поперечные балки, образующие коробчатую или сварную пространственную конфигурацию. Оси и подвеска передают нагрузку на дорогу через раму, регулируя динамику движения и устойчивость при маневрировании.
Материалы и узлы подбираются с учётом требований к долговечности и сопротивлению коррозии. Для защиты металла применяются многослойные покрытия: грунтовка, грунт-эмаль или эпоксидное покрытие, а иногда — цинковая или цифровая обработка поверхности для повышения стойкости к износу.
- Рама — конструкционная сталь или алюминиевый сплав; геометрия рассчитана под равномерную distribute нагрузку по оси и поперечным балкам.
- Оси — как правило, кости узла подвески с возможностью выбора пружинной или воздушной подвески; подвеска передает динамические нагрузки.
- Покрытие поверхности — обеспечивает защиту от коррозии и продлевает срок службы обшивок и стыков.
Контроль качества на стадии конструирования требует учета всех эксплуатационных условий и регламентов по сварке, сборке и защите материалов.
Тормозная и световая системы
Тормозная система полуприцепа может быть пневматической или электрогидравлической в зависимости от конфигурации тягача и требований к системе управления. Важна совместимость тормозной системы с трактом тягача, герметичность пневмолиний и корректная работа узлов тормозных цилиндров. Световая и сигнализационная электросистема обеспечивает подачу сигналов и освещение, а также правильную работу индикаторов на прицепе. Электрооборудование включает кабельные жгуты, разъемы и защиту от влаги и вибраций, что влияет на надёжность работы в условиях эксплуатации.
- Пневматическая тормозная система требует надёжной герметизации и корректного давления воздуха.
- Электрооборудование должно обеспечивать устойчивую подачу сигналов: габарит, стоп-сигнал, аварийная сигнализация.
- Системы защиты от перегрева и короткого замыкания снижают риск отказа в пути.
Элементы тормозной и световой систем должны соответствовать регламентам по безопасности и эксплуатироваться в рамках регламентированных параметров.
| Этап | Ключевые требования |
|---|---|
| Сварка рамы | Контроль сварных швов; отсутствие микротрещин; минимизация деформаций |
| Монтаж осей и подвески | Выравнивание узлов, крепление по регламентам, проверка люфтов |
| Установка тормозной системы | Герметичность соединений, корректная подача сигнала, настройка тормозных сил |
| Электрооборудование | Изоляция, целостность цепей, соответствие схемам |
Технологические этапы производства
Сварка и сборка рамы
Сварочная технология формирует основную прочность рамы. На этапе сварки применяются дуговые режимы, а процесс может сочетаться с механизированной сваркой для повышения воспроизводимости. После сварки выполняются дополнительные операции по выправке геометрии, удалению слоёв ржавчины и подготовке поверхности под защитное покрытие.
Важной частью является последующая обработка сварных швов: очистка, зачищение и контроль за состоянием соединений. Это влияет на долговечность узла и устойчивость к вибрациям.
- Проектирование и расчеты рамы на прочность и допустимые деформации.
- Подбор режимов сварки и проведение пробных швов.
- Сборка основных элементов рамы и контроль соответствия чертежам.
- Покрытие поверхности и защита от коррозии.
Монтаж осей, подвески и тормозов
После сборки рамы выполняется монтаж осей и подвески. В зависимости от типа подвески выбираются узлы и крепления, после чего проводится выверка геометрии и крепления. Так же осуществляется установка тормозной системы и подсоединение к пневмолиниям или гидравлическим линиям, включая проверку герметичности и функциональности.
На этом этапе важно обеспечить совместимость узлов с элементами рамы, обеспечив ровную контактную поверхность, точный центр тяжести и минимальные зазоры, что влияет на управляемость и безопасность на дороге.
Для контроля соединений применяются регламентированные методы проверки, фиксирующие соответствие требованиям к прочности и надёжности сборки.
В документации по процессу отражаются требования к сборке и регламенты по допускам, что позволяет сохранить единообразие продукции в рамках всего производственного цикла.
Контроль качества и сертификация
Неразрушающий контроль сварных швов
Неразрушающий контроль сварных швов включает несколько методов: ультразвуковой контроль (УЗК) позволяет выявлять дефекты внутри сварного шва, магнитный контроль осуществляет обнаружение поверхностных и близко к поверхности дефектов у ферромагнитных материалов, а визуальный контроль дополняет оценку состояния сварного соединения. Использование нескольких методов повышает точность диагностики и снижает риск пропуска дефектов.
Контроль проводится на разных стадиях: после сварки, перед началом сборки и перед выходом узла на следующий этап. Результаты фиксируются в документации и служат основанием для сертификации изделия.
Неразрушающий контроль сварных швов позволяет обнаруживать дефекты скрытого характера и снижать риск отказов во время эксплуатации.
Испытания на прочность и функциональность
Испытания включают статические и динамические проверки. Статический тест оценивает прочность рамы под заданной нагрузкой без движения, а динамический тест моделирует реальные условия в пути, включая измерение реакции на вибрацию и движение по неровной поверхности. Тормозная и электрическая системы подвергаются функциональным испытаниям, проверяются герметичность соединений, корректность сигналов и устойчивость к колебаниям.
По завершении испытаний составляется пакет документов, свидетельствующий об соответствии продукции требованиям к безопасности и эксплуатации.
Порядок сертификации фиксирует соответствие изделие регламентам по прочности, функциональности и безопасности, что подтверждается документами и актами испытаний.
Итоги процесса отражаются в общей документации по изделию, где фиксируются характеристики материалов, параметры сварки, результаты контроля и испытаний, а также данные о применённой защитной обработке поверхности. Это обеспечивает прослеживаемость и возможность аудита по мере необходимости.
Итоговый анализ подчеркивает связь между конструктивными решениями и эксплуатационными характеристиками: рама обеспечивает прочность конструкции, оси и подвеска передают нагрузку на дорогу, тормозная система контролируется во время монтажа, электрооборудование обеспечивает подачу сигналов, а покраска и обработка поверхности защищает металл от коррозии. Монтажная сборка выполняется по регламентам, а контроль качества включает неразрушающий контроль сварных швов. Документация и сертификация фиксируют соответствие стандартам и регламентам, обеспечивая надёжность итоговой продукции.